更新日:2026年11月9日
PLC(プログラマブルコントローラ)は、センサーからの信号を受けて、工場の機械や装置を決めた順序と条件で動かす制御装置です。シーケンサーと呼ばれることもあり、プログラムはラダー図などの言語で書きます。工場のデータ活用やAIの導入を考えるとき、機器を直接動かすPLCの扱いも検討の対象になります。この記事では、IPA・厚生労働省・経済産業省などの公的な資料と国際規格のカタログをもとに、PLCの定義と仕組み、言語、技能検定、長く使う設備のセキュリティまでを、管理職が判断に使える形で整理します。
PLCとは?工場の機械を動かす制御装置の要点
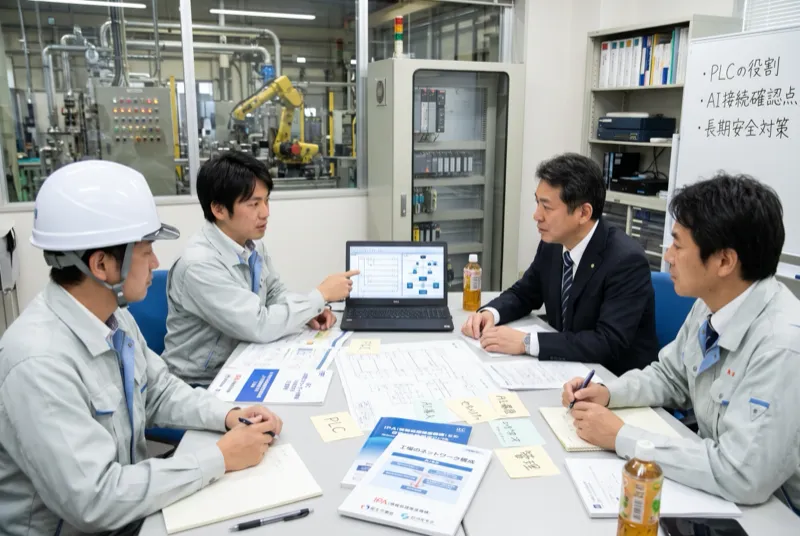
PLCは、工場の機械や装置を、センサーの信号に応じて決めた順序と条件で動かすための制御装置です。情報処理推進機構(IPA)の「制御システムのセキュリティリスク分析ガイド 第2版」(2026年4月版)は、PLCを制御システムを構成する資産の一つとし、操作器を直接制御するコントローラに分類しています。管理職が押さえておきたい点は次の5つです。
- 定義:IPAの同ガイドは、PLCを「センサからの信号により接点や操作器を制御する等入出力信号を扱う機器」と説明しています。NEDOの資料は、PLCとシーケンサを並べて挙げています。
- 言語:ラダー図(LD)は、PLCのプログラム言語の国際規格IEC 61131-3が定める言語の一つです。IECのカタログによると、2025年5月に出た最新の第4版にも含まれています。
- 人材:厚生労働省の技能検定には「シーケンス制御」という職種があり、令和4年度に試験科目が定められました。特級から3級まであり、1級の実技試験はPLCを使うシステムの企画と設計、製作、動作試験、保全を対象にしています。
- DXとAI:経済産業省の資料「製造業のDXについて」は、製造のソリューションとして、製造管理(MESなど)や統合資源管理(ERPなど)と並べて、機器制御(PLCなど)を挙げています。内閣官房のAIロボティクス戦略は、多用途ロボットの処理を低次制御系・安全系と統合したシステムとして実装する必要があるとしています。この2つをあわせて読むと、工場でAIを機械につなぐときは、いまあるPLCとその安全の回路がどう関わるかを最初に確かめる必要があると考えられます。これはこの記事の整理で、どちらの資料もPLCとAIの関係を直接述べてはいません。
- 長期使用とセキュリティ:経済産業省の「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン Ver1.1」によると、工場システムは10年以上使うことが多く、その間に初期に入れた機器の保守期限が切れることがあります。
担当者への指示の例
管理職がこの記事の内容をもとに担当者へ指示を出すなら、次の一文が出発点になります。「工場で動いているPLCを設備ごとに書き出し、機種とファームウェア、導入した年、保守の期限、プログラムを直せる人を一覧にしてほしい」。経済産業省の工場向けガイドラインも、脆弱性を特定する手法の例に、PLCなどのモデル情報やファームウェア情報の把握を挙げています。
この一覧があれば、データを集める仕組みやAIを入れるときに、どの設備から手を付けられるか、いまあるPLCと安全の回路をどう扱うかを判断しやすくなります。AIが現場の機械を動かす事例は、2027年1月の「イプロスAI 2027 冬」で行われる講演「AIが自ら機械を動かす『フィジカルAI』とは? ~職人技の切削加工を全自動化する仕組み~」で紹介されます。
扱うのは切削加工ですが、手元の一覧を見ながら、自社の設備ならどこが変わるかを考えて聞くと、自社の検討につなげやすくなります。講演の内容は、この記事の「講演の紹介」の章でまとめています。
AIが現場の機械を動かす仕組みを、切削加工の事例で聞く。
1月28日(木)15:00〜15:30の講演のほか、2027年1月27日(水)〜29日(金)に有明GYM-EXで開催する「イプロスAI 2027 冬」では、ほかの講演や出展企業の展示もあわせて見られます。来場は無料で、事前の登録が必要です。
PLC(プログラマブルコントローラ)は、センサーの信号を受けて機器を動かす装置
IPAの同ガイドの用語集によると、PLCはProgrammable Logic Controllerの略です。日本語ではプログラマブルコントローラと呼ばれ、シーケンサーと呼ばれることもあります。ここでは、公的な資料と国際規格がPLCをどう説明しているかを見ていきます。
IPAの定義:入出力信号を扱い、操作器を直接制御する機器
IPAの「制御システムのセキュリティリスク分析ガイド 第2版」は、用語集でPLCを「制御システムを構成する資産の一つで、センサからの信号により接点や操作器を制御する等入出力信号を扱う機器」と定義しています。同ガイドは資産を分類するときにも、操作器を直接制御するPLCやDCSなどのコントローラを「制御系資産」と呼んでいます。
同ガイドのコラムによると、PLCは工場の自動化(FA)で、スイッチや機器のロジック制御やシーケンス制御に使われ、制御周期は1ミリ秒程度と高速です。一方で、プロセスオートメーション(PA)で使われるDCSとの機能上の区別は難しくなってきているとも書かれています。
名称と定義は、資料によって違うことがある
IPAの同ガイドは、制御システムを構成する機器の名称と定義は明確に定まっていないとし、読み手に自分の使う名称と読み替えるよう求めています。社内で「PLC」「シーケンサー」「コントローラ」と呼び方が混ざっていても、同じものを指している場合があるということです。
新エネルギー・産業技術総合開発機構(NEDO)が公開する「スマートマニュファクチャリング構築ガイドライン(第2版)」のリファレンス⑤も、機器のコントロールを担う仕組みの例として、PLCとシーケンサを並べて挙げています。この記事では、表記を「シーケンサー」にそろえます。
国際規格IEC 61131と、高校の工業科での扱い
PLCには国際規格があります。IECのカタログによると、IEC 61131-1は一般的な情報を扱う第1部で、現在の版は2003年の第2版です。適用範囲には、PLCと、プログラムの作成やデバッグのための道具、人と機械をつなぐ装置(HMI)などの周辺機器が挙がっています。
PLCは学校教育でも扱われています。文部科学省の「高等学校学習指導要領(平成30年告示)解説 工業編」によると、高校の工業科の科目「電子計測制御」では、シーケンス制御の概要、機器、回路に続けて、プログラマブルコントローラ(PLC)の概要、特徴、基本構成、機能などを扱います。
PLCの仕組みは、入力の機器・プログラム・出力の機器のつながりで捉える

IPAの定義にあるとおり、PLCはセンサーなどからの入力信号を受け、接点や操作器への出力信号を扱います。PLCを入れた設備は、入力の機器、PLCのプログラム、出力の機器という3つのつながりで見ると、何が関わっているかを把握しやすくなります。この章では、厚生労働省の技能検定の試験科目が、PLCの技能者に求める知識として何を挙げているかを紹介します。
入力と出力につながる機器
厚生労働省の「シーケンス制御技能検定試験の試験科目及びその範囲並びにその細目」(令和4年3月)は、1級の学科試験で、入出力モジュールにつなぐ機器を挙げています。入力側には、リミットスイッチやリレーなどの接点入力と、光電スイッチや近接スイッチなどの半導体入力があります。出力側には、リレー、電磁開閉器、ソレノイドバルブなどのパワー出力と、表示灯や数字表示器などの半導体出力があります。
アナログの入力と出力、位置決めや通信、高速カウンタの機能を持つモジュールも並んでいます。
同試験科目には、PLCの点検や故障診断に加え、電動機、ソレノイド機器、センサ機器、インバータなどの外部機器の故障がPLCの機器に及ぼす影響も含まれています。PLCの保守を担当者に任せるときは、PLCの本体だけでなく、つながる機器まで範囲に含めて考えるとよいでしょう。
スキャンタイムや応答速度は、PLCの性能を表す項目
同じ試験科目は、PLCの性能として、演算速度、スキャンニング及びスキャンタイム、応答速度、入出力制御方式を挙げています。プログラムの処理方式の項目には、入出力のリフレッシュ処理、割り込み処理、スキャンニング演算が並びます。
1級では、これらの項目について詳細な知識を持つことが求められています。PLCの技能には、プログラムの中身だけでなく、処理の速さに関わる知識も含まれるということです。設備にデータ収集などの仕組みを足すときは、制御の速さに影響が出ないかを担当者に確かめておくと安心です。
保護と安全のための回路も、PLCの設計に含まれる
厚生労働省の同試験科目は、PLCシステムの保護と安全として、フェールセーフや、保護回路、インターロック回路、非常停止回路と再起動回路、停電時の対策回路を挙げています。PLC制御盤の設計では、温度や湿度、振動などの物理的な環境条件と、電圧変動や瞬時停電、ノイズなどの電気的な環境条件が対象になっています。
PLCを使う設備の検討では、機械を動かすプログラムだけでなく、止めるための回路や設置する環境も対象になるということです。AIなど新しい仕組みを設備に足すときも、こうした保護と安全の回路にどう関わるかを担当者に確かめておく必要があります。
ラダー図は、国際規格が定めるPLCのプログラム言語の一つ
ラダー図は、PLCのプログラムを書く言語の一つです。PLCの言語については国際規格があり、日本の技能検定の試験科目もPLCの言語を挙げています。ここでは、2つの資料がどの言語を挙げているかを紹介します。挙げている言語は、2つの資料で一部違います。
IEC 61131-3は2025年5月に第4版が出た
IECのカタログによると、PLCのプログラム言語を定めるIEC 61131-3の最新版は、2025年5月22日に発行された第4版です。ラダー図(LD)は、この最新版にも含まれています。カタログによると、第4版が定めるのは、ラダーダイアグラム(LD)、ファンクションブロックダイアグラム(FBD)、ストラクチャードテキスト(ST)の3つの言語と、プログラムを構造化するためのシーケンシャルファンクションチャート(SFC)です。カタログの説明にインストラクションリスト(IL)は出てきません。
カタログは、2013年の版と比べて追加・削除・非推奨になった機能の一覧を付属書に載せていると説明していますが、その一覧自体はカタログでは公開されていません。
技能検定の試験科目は、ラダーダイアグラムを含む5つの言語を挙げる
厚生労働省の「シーケンス制御技能検定試験の試験科目及びその範囲並びにその細目」は、PLCの言語として、インストラクションリスト(IL)、ストラクチャードテキスト(ST)、ラダーダイアグラム(LD)、ファンクションブロックダイアグラム(FBD)、シーケンシャルファンクションチャート(SFC)の5つを挙げています。特級から3級までのどの等級でも、同じ5つが並んでいます。
同試験科目は、プログラムの作成手順として、制御のアルゴリズム、入出力アドレスの割り付け、回路設計、コーディングを挙げています。プログラムの解読とチェック、プログラムの読み込みと保存、作成と編集に使うツールの機能も、学ぶ項目に含まれています。
管理職は、言語よりも「誰が読めて、どこに保存されているか」を確かめる
管理職が自分でラダー図を読めるようになる必要はありません。ただ、技能検定の試験科目がプログラムの解読や保存、ドキュメントの種類を挙げていることから分かるように、PLCのプログラムは、書いた人以外が読めること、正しい版が保存されていることを前提に保守されます。
設備ごとに、どの言語で書かれ、誰が読めて、どの版がどこに保存されているかを担当者に確かめておくと、設備の改造や更新、AIとの連携を検討するときの出発点になります。これは公的な資料の要求ではなく、この記事が勧める確かめ方です。
制御の技能は、国家検定「シーケンス制御」で確かめられる
PLCを扱う人の技能を社外の基準で確かめる方法として、厚生労働省の技能検定があります。厚生労働省「技能検定制度について」によると、技能検定は「働くうえで身につける、または必要とされる技能の習得レベルを評価する国家検定制度」で、令和8年3月3日時点で133職種があります。
「シーケンス制御」は独立した職種で、試験科目は令和4年度に定められた
厚生労働省の「技能検定職種」の一覧(令和8年3月3日現在)では、「シーケンス制御」が電気・精密機械器具関係の職種の一つとして、電気機器組立てや電子機器組立てと並んでいます。
厚生労働省の「シーケンス制御技能検定試験の試験科目及びその範囲並びにその細目」によると、この職種の試験科目は令和4年度に定められ、特級、1級、2級、3級の等級があります。1級の実技試験は「シーケンス制御作業」で、プログラマブル(ロジック)コントローラシステムの企画と設計、製作、動作試験、保全が対象です。
2級と3級の実技は企画を含まず、設計、製作、動作試験、保全を対象にしています。特級の実技は、工程管理や品質管理、設備管理などの管理の項目で構成されています。
試験科目は、社内の技能を整理する物差しにもなる
同試験科目の1級の学科試験には、ここまでの章で見た入出力の機器、性能、保護と安全の回路、プログラム言語のほか、PLCの通信とネットワーク、制御装置の組立てと試験、PLCシステムの保全が含まれています。
制御の技能を持つ人を社内でどう育て、どう評価するかを考えるとき、この試験科目は、どの範囲の知識と技能があるかを整理する物差しとして使えます。誰がどの範囲を担えるかを書き出すと、特定の人に頼っている設備がどれかも分かります。検定の受検を社内の制度にするかどうかは、各社の判断です。
特定の人に頼っている知識を、ほかの人が使える形にする取り組みもあります。「イプロスAI 2027 冬」の初日、1月27日(水)13:30〜14:00にB会場で行われる株式会社Lightblue 執行役員 営業部長の川俣彰広氏による講演「ベテラン不在でも、若手が迷わない現場へ! ~AIで『勘とコツ』を共有する、製造業の実践例~」は、講演の紹介によると、ベテランの経験やノウハウをAIで整理・共有し、若手の学びや現場の判断に役立てる製造業の実践例を紹介する内容です。
何を記録し、どう使える形にするかについて、作業の注意点やトラブル時の対応などを例に、必要な知識を引き出す仕組みと活用のポイントを解説する予定です。講演の紹介はPLCに触れていませんが、書き出した設備のうち特定の人に頼っているものについて、知識の残し方を考える参考になります。
工場のDXでは、PLCは機器を直接動かす層を担う
工場のDXでは、生産管理のシステムや、データを集めて分析する仕組みに目が向きがちです。IPAのガイドが示すとおり、PLCはそうした仕組みとは別に、操作器を直接制御する機器です。経済産業省とNEDOの資料も、工場の仕組みの中でPLCに触れています。
経済産業省の資料は、MES・ERPと並べて「機器制御(PLCなど)」を挙げる
経済産業省が産業サイバーセキュリティ研究会の工場サブワーキンググループ(2023年10月6日)に示した資料「製造業のDXについて」は、「製造業の競争力強化に向けては、標準化・デジタル化され、相互に接続可能な製造プロセスの導入と、それに対応するビジネスモデルの改革が必要」としています。
同資料は、民間の調査をもとに作成した図で、製造のソリューションの一つとして機器制御(PLCなど)を挙げ、製造管理(MESなど)や統合資源管理(ERPなど)と並べています。工場のDXを考えるとき、PLCは生産管理や経営資源のシステムと同じ図に載る対象だということです。
NEDOのガイドラインは、製造実績をPLCやIoTツールで集める段階を示す
NEDOの「スマートマニュファクチャリング構築ガイドライン(第2版)」のリファレンス⑤は、仕組みの作り方を実現のレベル別に示しています。その中には、製造実績をPLCやIoTツールなどを使って集め、ためていく段階があります。工数や不良率などの製造性に関する指標のデータも、PLCやIoTツールで集めるとしています。
同ガイドラインが示すとおり、工場のデータを集めるとき、PLCは集める先の一つになります。PLCからどのデータを、どの頻度で取り出せるかは、設備ごとに担当者に確かめておく必要があります。機器のデータを集めて現場の状態を再現する考え方は、「IIoTとは?デジタルツインによる製造業DXと意思決定変革を解説」で整理しています。
AIを現場の機械につなぐには、リアルタイムの制御と安全の層との統合が問われる
この記事の後半で紹介する講演は、AIが現実の機械を動かすことを「フィジカルAI」と呼んでいます。AIの判断を工場の機械の動きにするとき、制御の層をどう扱うかについて、国の戦略が述べていることを見ていきます。
AIロボティクス戦略は、AIを低次制御系・安全系と統合して実装する必要があるとする
内閣官房のAIロボティクスに関する関係府省連絡会議が2026年3月26日にまとめ、5月27日に一部を変更した「AIロボティクス戦略」は、多用途ロボットがさまざまなニーズに応えるには、認識・計画・行動生成の処理が連携する必要があるとし、そのうえで、リアルタイム性や安全性を満たす「低次制御系・安全系」と統合されたシステムとして実装されなければならないとしています。
同戦略は、こうした一連の処理を統合できるロボット基盤モデルの開発を進めるとしています。
同戦略は日本の強みの一つとして、長年の現場での実装と改善で培ってきたものを挙げています。リアルタイムで高い精度を出す制御、安全を前提にした運用の設計、保全や品質管理で得た現場のデータとノウハウです。なお、同戦略はPLCという語を使っていません。
PLCは、AIの判断を受け止める現場の制御の層にある
IPAのガイドは、PLCを操作器を直接制御するコントローラとし、制御周期を1ミリ秒程度としています。経済産業省の資料は、製造のソリューションの一つとして機器制御(PLCなど)を挙げています。
この2つの資料と、AIロボティクス戦略が求める制御系・安全系との統合をあわせて読むと、工場でAIを機械につなぐとき、既存のPLCとその安全の回路がどう関わるかを最初に確かめる必要があると考えられます。これはこの記事の整理で、各資料がPLCとAIの関係を直接述べているわけではありません。フィジカルAIの全体像は「フィジカルAI 活用とは?製造・物流での人手不足対策と現場改革のポイントを解説」、ヒト型ロボットの動きは「ヒューマノイド(ヒト型ロボット)とは?日本の開発の歩み・普及の現状・安全規格・導入の考え方」で紹介しています。
工作機械をAIで動かす事例を、講演で聞ける
2027年1月の「イプロスAI 2027 冬」では、AIが切削加工の工作機械を動かす仕組みを紹介する講演「AIが自ら機械を動かす『フィジカルAI』とは?」が行われます。上の青字の確認点を手元に置き、自社の設備にAIを足すなら、どの機械の、どの制御が変わるかを考えながら聞くと、事例を自社の検討に置き換えやすくなります。
AIが現場の機械を動かす仕組みを、切削加工の事例で聞く。
1月28日(木)15:00〜15:30の講演のほか、2027年1月27日(水)〜29日(金)に有明GYM-EXで開催する「イプロスAI 2027 冬」では、ほかの講演や出展企業の展示もあわせて見られます。来場は無料で、事前の登録が必要です。
長く使う設備ほど、セキュリティと保守期限の確認が欠かせない
PLCを含む工場の設備は、一度入れると長く使われます。経済産業省の「工場システムにおけるサイバー・フィジカル・セキュリティ対策ガイドライン Ver1.1」(2025年4月11日)は、この長期の使用を前提にした対策の考え方を示しています。
工場システムは10年以上使うことが多く、保守期限切れが起きる
経済産業省の同ガイドラインによると、工場システムは10年以上の長期間使うことが多く、その間に新しい機器の導入や、初期に入れた機器の保守期限切れなどが起こります。同ガイドラインは、対象の工場システムが「稼働中」「更新間際」「新設計画中」のどれにあたるかで、状況を考えた検討が必要だとしています。
PLCについても、設備ごとにこの3つのどれにあたるかを分けておくと、すぐに対策できるもの、更新に合わせて対策するもの、新しい設備の仕様に入れるものを分けて考えられます。
PLCには、セキュリティ機能を実装する余裕がない場合がある
経済産業省の同ガイドラインは、PLCのような制御機器には、セキュリティ機能を実装するだけの物理的なリソースがない場合があるとしています。その場合は、サプライヤから情報を得て、調達する機器が満たしている要件と、追加の対策が必要な要件、その実装方法を明確にすることが重要だとしています。
同ガイドラインのチェックリストは、脆弱性を特定する手法の例として、PLCやIoT機器などの組込機器のモデル情報やファームウェア情報を把握し、脆弱性の情報を定期的に確かめることを挙げています。冒頭の「担当者への指示の例」は、この把握を出発点にしたものです。
重要インフラ向けのガイドラインは、「閉域網だから安全」という過信を戒める
内閣官房の国家サイバー統括室が2026年9月11日に策定し、10月1日に施行した「重要インフラのサイバーセキュリティに係る安全基準等策定ガイドライン」は、「閉域網だから安全」「専用OSだから安全」「独自技術仕様だから安全」といった過信によって、サイバー攻撃の被害に遭う危険性が高まると述べています。同ガイドラインは、重要インフラの所管省庁などが安全基準を作るときに参照する資料で、重要インフラの事業者などが取る対策を示しています。
その対策事項は、原則として制御システムにも適用されることを想定しているとしています。
自社の工場が重要インフラにあたらない場合でも、外部のネットワークにつながっていないことを理由に対策を後回しにしていないかは、確かめておくべき点です。
講演の紹介:AIが自ら機械を動かす「フィジカルAI」
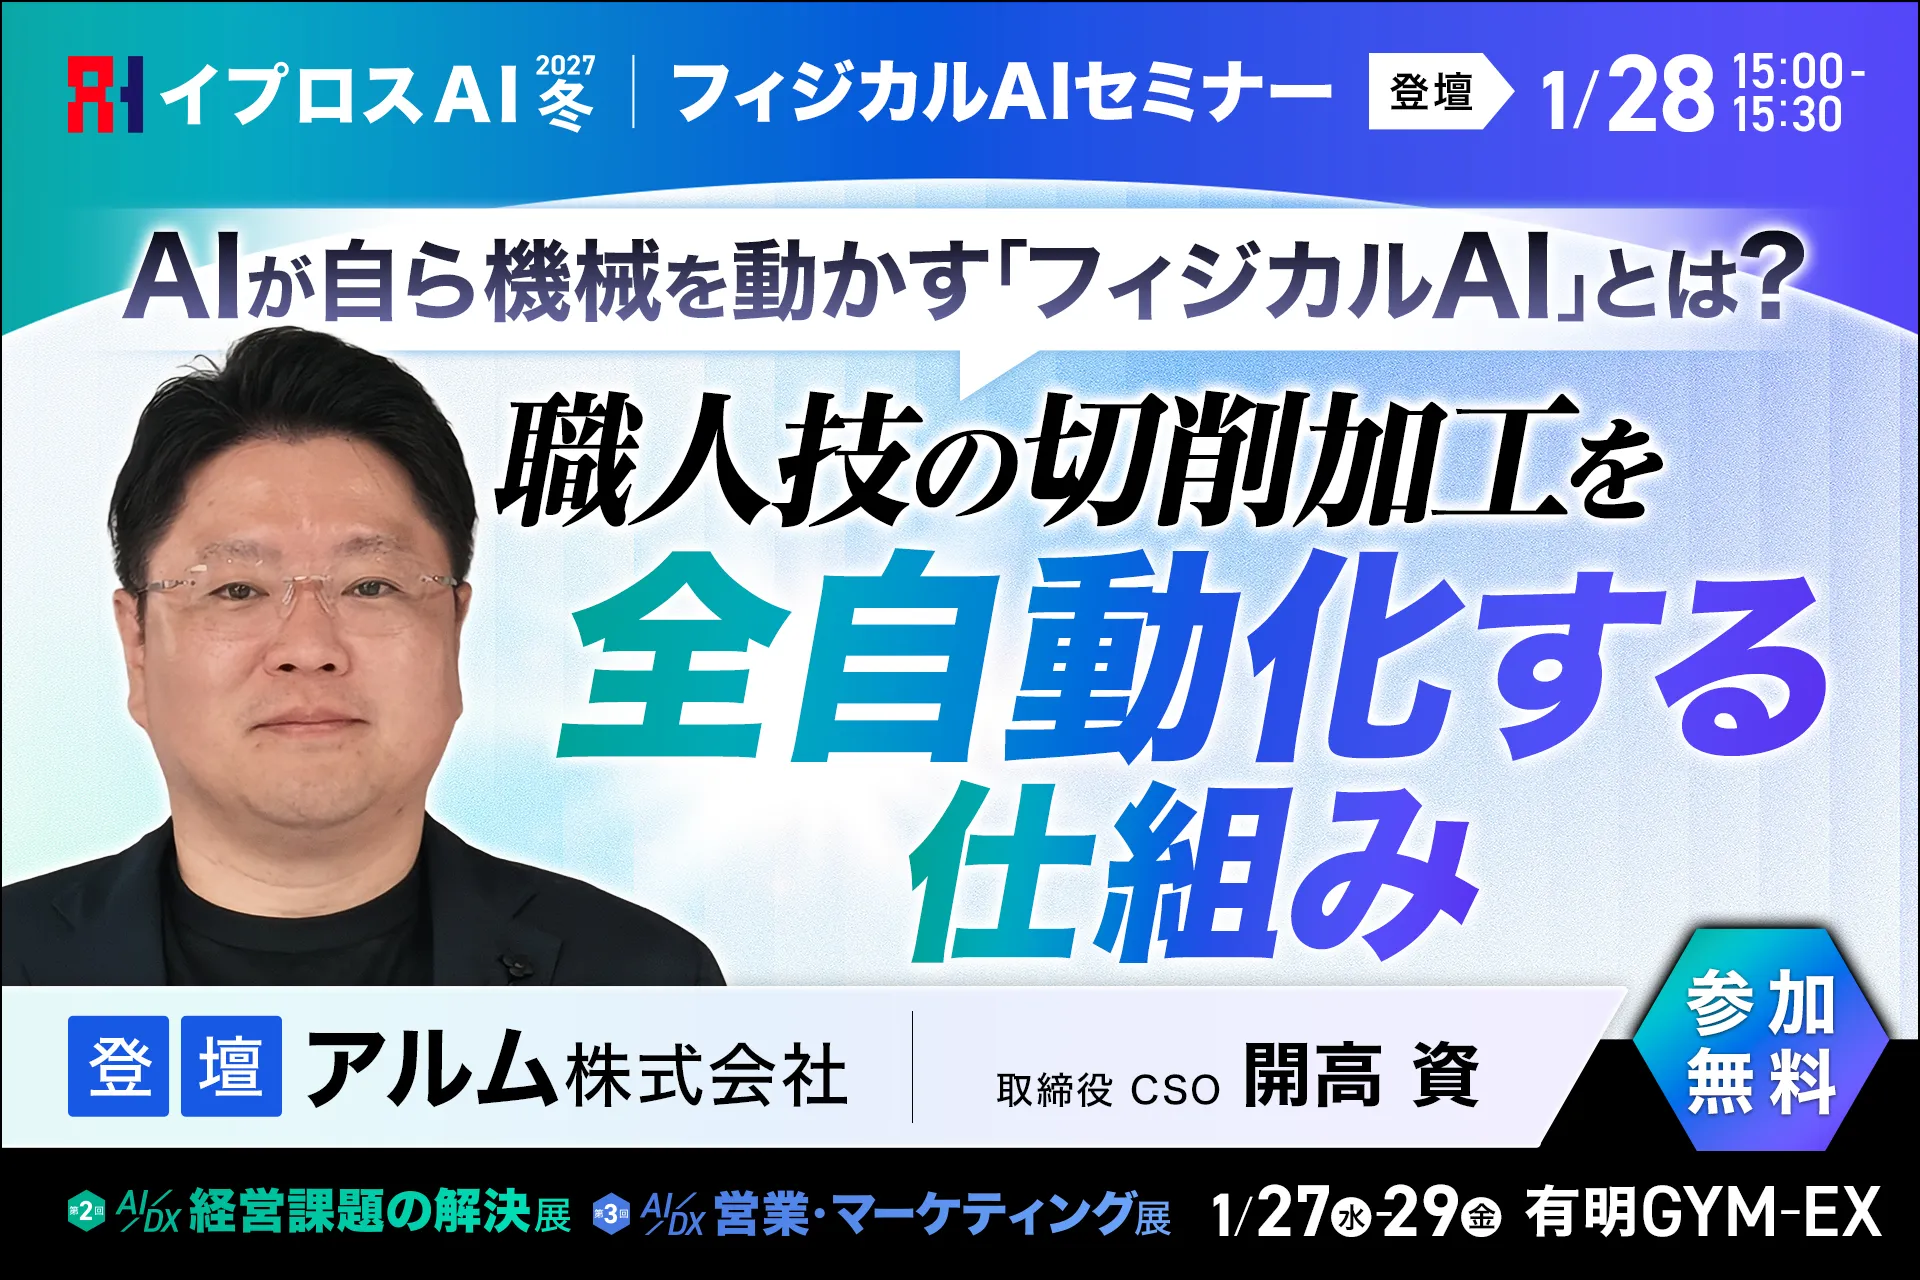
2027年1月27日(水)〜29日(金)に有明GYM-EXで開催する「イプロスAI 2027 冬」では、2日目の1月28日(木)15:00〜15:30にB会場で、アルム株式会社 取締役 CSOの開高資氏による講演「AIが自ら機械を動かす『フィジカルAI』とは? ~職人技の切削加工を全自動化する仕組み~」が行われます。
講演の紹介によると、熟練技能者の不足が深刻になる製造現場で、職人の経験や技術に頼ってきた切削加工をAIでどこまで自動化できるかがテーマです。切削工程のAI化と完全自動化を実現する仕組みと、大規模言語モデル(LLM)を使って工作機械をまとめて制御する仕組みを、実際の導入事例とともに解説します。AIが現実の機械を動かすフィジカルAIが製造現場をどう変えていくか、その可能性と今後の展望も紹介される予定です。
登壇者の経歴によると、開高氏は20年以上にわたって切削工具の製造・販売会社に勤め、アメリカ、タイ、メキシコでの駐在を経験しました。現在は販売戦略の立案と販売部門を担当しています。「AIを現場の機械につなぐ」の章で見た、AIの判断を機械の動きにつなぐ話を、工作機械の具体例で聞ける講演です。
まとめ
PLC(プログラマブルコントローラ、シーケンサー)は、センサーの信号を受けて機器を直接動かす制御装置です。IPAのガイドは操作器を直接制御するコントローラと定義し、経済産業省の資料は製造管理(MES)や統合資源管理(ERP)と並べて機器制御(PLCなど)を挙げています。プログラム言語は国際規格IEC 61131-3が定め、ラダー図はその言語の一つです。
PLCを扱う技能は、厚生労働省の技能検定「シーケンス制御」の試験科目が、入出力の機器から安全の回路、保全までの範囲で示しています。
工場でデータ活用やAIの導入を考えるとき、PLCを入れ替えるか、つなぐかを決める前に、次の観点で今の設備を整理すると、検討を進めやすくなります。これはこの記事が組み立てた観点で、製品ごとの機能を示すものではありません。
- 言語と規格:設備のプログラムがどの言語で書かれ、誰が読めるか。新しく選ぶ機器が国際規格の言語にどこまで対応しているかは、メーカーに確かめる
- データの取り出し方:どのデータを、どの頻度で、どの通信で取り出せるか
- セキュリティの要件:機器が満たしている要件と追加の対策が必要な要件を、サプライヤからの情報で確かめる
- 保守期限:設備が「稼働中」「更新間際」「新設計画中」のどれにあたり、保守の期限がいつか
- 技能を持つ人:プログラムの改修や保全を、社内の誰がどの範囲まで担えるか
関連ナレッジ記事
フィジカルAI 活用とは?製造・物流での人手不足対策と現場改革のポイントを解説
フィジカルAI 活用は、デジタル空間のAI知能をロボットや制御システムと組み合わせ、製造・物流の現場で直接アクションを実行する技術体系です。人手不足対策からデジタルツインを使った導入検証、組織変革まで、現場DXの実践ロードマップを解説します。
IIoTとは?デジタルツインによる製造業DXと意思決定変革を解説
IIoTとデジタルツインが製造現場の収益性をいかに向上させるかを詳説。予知保全によるダウンタイム削減、仮想試作による開発コスト効率化、組織変革のポイント、具体的なROI試算シナリオまで、経営層が知るべき次世代の製造戦略を解説します。
AMR(自律走行搬送ロボット)とは?AGVとの違い・費用・選び方
AMR(自律走行搬送ロボット)とAGVの違いを、JISの無人搬送車の分類(自律移動式と経路誘導式)を紹介した厚生労働省の検討会資料をもとに整理します。安全規格と法令の状況、費用の見積もり方、導入前に確かめる現場の条件と進め方まで、物流・製造の現場で選ぶときの判断材料をまとめました。
この記事に関連する課題
「現場の知能」をデジタルで同期させ、変幻自在な生産基盤を構築する
フィジカルAIとデジタルツインを融合させたスマートファクトリーの高度化戦略を詳説。リアルタイム最適化によるROI最大化の具体策と導入ステップ、Industry 5.0への展望を提示します。
【免責事項】掲載されている全ての製品名又はサービス名は、各社の登録商標又は商標です。本記事に掲載されている情報の利用に際して利用者が何らかの損害を被ったとしても、株式会社イプロスは、いかなる民事上の責任を負うものではありませんので、ご了承ください。
本記事は公開時点の各種認証制度・業界規格の運用基準に基づいて作成されたものです。各認証機関やガイドラインの改定により、実務上の要件や解釈が変更される場合があります。最新情報は各公式発表・認証機関サイト等をご確認ください。